

Što je kromiranje: proces, vrste i prednosti
Kromiranje - je postupak galvanizacije tankog sloja kroma na metalnu ili plastičnu površinu kako bi se poboljšao njezin izgled, tvrdoća i otpornost na koroziju. Koristi se u dekorativne svrhe kao što su automobilske obloge, kućanski aparati i u funkcionalnim primjenama uključujući dijelove strojeva i industrijske alate. Ovaj članak objašnjava kako funkcionira kromiranje, glavne vrste, prednosti i uobičajene upotrebe, kao i ključne čimbenike koje treba uzeti u obzir pri odabiru metode presvlačenja.
Što je kromiranje?
Kromiranje, također nazvano kromiranje, je postupak završne obrade površine u kojem se tanki sloj metalnog kroma galvanizira na čvrsti predmet. Jednostavno rečeno, dio koji se oblaže uranja se u otopinu elektrolita koja sadrži krom (često kromnu kiselinu) i primjenjuje se električna struja kako bi se krom taložio na površinu. Rezultat je sjajna, tvrda i ljepljiva kromirana prevlaka koja je vezana na molekularnoj razini na podlogu (obično metalnu, iako plastika može biti kromirana nakon posebne pripreme).
Vizualno pruža prepoznatljivu, svijetlu završnicu poput zrcala. Funkcionalno, čak i tanki kromirani premaz značajno poboljšava površinska svojstva; povećava tvrdoću dijelova i otpornost na trošenje, štiti od korozije i može olakšati čišćenje površine.

Kratka povijest kromiranja
Za otkriće kroma kao održivog materijala za presvlačenje zaslužan je George Sargent, koji je 1907. objavio temeljno istraživanje o nanošenju kroma. Međutim, komercijalne primjene nisu se pojavile sve do 1920-ih, zahvaljujući istraživačima sa Sveučilišta Columbia Colin Fink i Charles Eldridge, koji su razvili pouzdan industrijski proces za nanošenje kroma na metalne podloge.
Sedamdesete i osamdesete godine prošlog stoljeća bile su prekretnica jer je sve veća svijest o toksičnosti šestovalentnog kroma dovela do strožih ekoloških i industrijskih sigurnosnih propisa diljem svijeta. To je potaknulo istraživanje trovalentnog kromiranja, koje je ponudilo sigurniju i ekološki prihvatljiviju alternativu.
Kako funkcionira kromiranje
Kromiranje se izvodi galvaniziranjem, korištenjem električne struje za taloženje metala iz otopine na vodljivi dio.
U tipičnoj postavci, predmet koji se oblaže izrađen je od katode (negativna elektroda) i prikladne anode (često legura olova za kromove kupke) je pozitivna elektroda, obje uronjene u kupelj za prevlaku koja sadrži otopinu kroma.
Kada istosmjerna struja prolazi kroz otopinu, pozitivno nabijeni ioni kroma se reduciraju i talože na katodi (obradak). S vremenom se na površini predmeta stvara tanak sloj kroma.

Priprema prije nanošenja kromiranja
Ovo elektrotaloženje obično se provodi nakon odgovarajuće prethodne obrade kako bi se osiguralo dobro prianjanje. Obično priprema uključuje:
1. Čišćenje i odmašćivanje
Uklonite prljavštinu, masnoću, ulja ili bilo koja druga onečišćenja s površine. Čak i sitni ostaci mogu spriječiti lijepljenje premaza, uzrokujući ljuštenje ili mjehuriće.
2. Poliranje površine
Za dekorativno oplatanje, osnovni metal se često polira do glatke površine prije oplate, budući da je sloj kroma tanak i reflektira površinu ispod.
3. Graviranje/aktivacija
Čisti metalni dio podvrgava se aktivacijskom uranjanju (često u razrijeđenu kiselinu) radi mikronagrizanja površine. To stvara blago hrapavu, reaktivnu površinu koja pomaže prianjanju sloja kroma.
4. Primer
Ponekad se tlačno lijevani cink ili legure bakra izbijaju prije nanošenja nikla na bakar. Povećava otpornost na koroziju i pomaže u postizanju ravnomjernog sjaja. Temeljni premaz općenito se ne koristi osim u iznimnim slučajevima tvrdog kromiranja dijelova od željeznih metala.

Osnovni parametri pri nanošenju kromiranja
Kromiranje - je strogo kontroliran elektrokemijski proces, a kvaliteta završnog pozlaćivanja ovisi o kontroli nekoliko važnih parametara.
1. Gustoća struje
Gustoća struje odnosi se na količinu električne struje koja se primjenjuje po jedinici površine obratka. Određuje brzinu nanošenja kroma: niska gustoća struje može rezultirati sporim nanošenjem i neravnomjernom pokrivenošću. Visoke gustoće struje mogu uzrokovati opekline, udubljenja ili grube površine.
Tipični rasponi: za ukrasni krom - 4-10 A/dm2, za tvrdi krom - 20-60 A/dm2.
2. Temperatura kupke
Preniska, smanjuje brzinu nanošenja i slabo prianjanje. Previsoka, povećava hlapljivost, nestabilnost kupke i grube naslage.
Optimalni raspon: od 45 stupnjeva do 60 stupnjeva (od 113 stupnjeva F do 140 stupnjeva F)

3. Vrijeme premazivanja
Vrijeme premazivanja određuje ukupnu debljinu sloja kroma.
Nanošenje dekorativnog kroma: ~30 sekundi do nekoliko minuta, nanošenje tvrdog kroma: nekoliko minuta do sati, ovisno o željenoj završnici
4. Sastav kupke
Rješenje obično sadrži:
- Kromna kiselina (CRO₃): glavni izvor iona kroma
- Katalizatori: kontroliraju učinkovitost premaza i svojstva taloženja, npr. sumpornu kiselinu ili vlastite aditive
- Dodatni dodaci: poboljšavaju svjetlinu, tvrdoću, mikrostrukturu
5. Miješanje i filtriranje
Uobičajeno je pročišćavanje zrakom ili mehaničko miješanje. Nježno miješanje potiče ravnomjernu raspodjelu iona oko obratka, dok filtracija uklanja onečišćenja koja mogu uzrokovati inkluzije ili površinske defekte.

Osnovne metode kromiranja
Postupci kromiranja mogu se općenito klasificirati prema kemijskoj valenciji kroma koji se koristi u kupki za nanošenje presvlaka. Postoje tri glavne metode:
1. Šesterovalentno kromiranje (cr⁶⁺)
Šesterovalentno kromiranje - tradicionalna je metoda koja se koristi od 1920-ih. Temelji se na kromnoj kiselini (CRO₃) u otopini, gdje je krom u + 6 - oksidacijskom stanju, otuda i naziv heksavalentan.
Kemijski sastav
Kupke za heksavalentno kromiranje sastoje se prvenstveno od kromne kiseline s malom količinom sumporne kiseline kao katalizatora. Ove kupke rade na vrlo niskom pH (~0) i zahtijevaju povišene temperature (35-55 stupnjeva). Međutim, reakcija nanošenja u heksavalentnim sustavima je neučinkovita, sa samo 10-20% električne energije koja se koristi za taloženje metalnog kroma.
Prednosti
- Pouzdanost dokazana više od jednog stoljeća industrijskog iskustva
- Visoka tvrdoća površine (obično 800-1000 po Vickersu)
- Izvrsna otpornost na koroziju
- Kultni zrcalni završetak s blago plavkastom nijansom.
- Debele naslage stvaraju mikropukotine koje mogu pomoći u podmazivanju.
Mane
- Nejednaka debljina premaza je standardna.
- Otrovni i kancerogeni spojevi predstavljaju ozbiljnu prijetnju.
- Niska učinkovitost katode rezultira nižim stopama taloženja
- Loša pokrivenost u udubljenjima zbog -ograničene mogućnosti bacanja

2. Trovalentno kromiranje (Cr3⁺)
Trovalentno kromiranje koristi krom u oksidacijskom stanju + 3. i postalo je sigurnija alternativa heksadecimalnom kromu s mnogo manje toksičnosti.
Kemija i procesna tehnologija
Kupelji s trovalentnim kromom obično koriste krom sulfat ili krom klorid kao primarni izvor kroma, uz sredstva za kompleksiranje i zaštićene aditive. Pomažu stabilizirati Cr3⁺ u otopini i sprječavaju njegovu oksidaciju u otrovni Cr⁶⁺ tijekom procesa premazivanja.
Prednosti
- Znatno sigurniji od heksavalentnog premaza.
- Veća učinkovitost katode i veća brzina nanošenja premaza.
- Omogućuje ravnomjernije pokrivanje složenih oblika i udubljenih područja
Mane
- Niža otpornost na koroziju u usporedbi s šesterokutnim kromom pri jednakoj debljini.
- Povećana osjetljivost na prljavštinu i metalne nečistoće može destabilizirati rad kupke.
- Skuplja kemija, koja zahtijeva strožu kontrolu procesa.

3. Dvovalentno kromiranje (Cr2⁺)
Dvovalentno kromiranje - nova je eksperimentalna metoda koja koristi krom u oksidacijskom stanju + 2 (Cr2⁺). Ali ovo nije rasprostranjen industrijski proces, uglavnom zato što je Cr2⁺ vrlo nestabilan u vodenim otopinama i brzo oksidira u stabilnije trovalentne (Cr3⁺) ili heksavalentne (cr⁶⁺) oblike.
Međutim, oko 2020. istraživači su otkrili stabilne spojeve krom klorida (crcl₂) u vodi u visokim koncentracijama. Korištenjem visoke gustoće struje (npr. ~20 mA/cm2) i pažljivog isključivanja kisika, pokazane su žive naslage kroma u Cr2⁺ kupkama. Ako se usavrši, mogao bi ponuditi treću metodu kromiranja koja kombinira neke od prednosti trovalentne (niža toksičnost) s visokom učinkovitošću.
Usporedba: Cr⁶⁺ naspram Cr3⁺
|
Posebnost |
Premaz heksavalentnog kroma (cr⁶⁺) |
Prevlaka od trovalentnog kroma (Cr3⁺) |
|
Izgled |
Zrcalna završna obrada s blagom plavom nijansom smatra se "klasičnim" kromiranim izgledom. |
U početku topliji/tamniji ton; sada se vizualno ne razlikuje od modernih aditiva |
|
Performanse |
Izvrsna otpornost na trošenje i koroziju kada se nanosi s debelim slojevima složenog kroma |
Sveukupno vrlo dobro; nešto manja otpornost na koroziju kada se nanosi u debelim slojevima, ali jednaka kada se koristi u dekorativne svrhe |
|
Brzina nanošenja i pokrivnost |
Niska učinkovitost (~10-20%); loša pokrivenost u udubljenjima; nejednake debljine |
Visoka učinkovitost; bolja sposobnost bacanja; brže nanošenje premaza i ravnomjernije prekrivanje |
|
Toksičnost i sigurnost |
CR⁶⁺ je kancerogen i opasan za okoliš; zahtijeva opsežne sigurnosne mjere. |
Mnogo sigurnije; manje ekoloških ograničenja; lakše upravljati otpadom. |
|
Ekološki standardi |
Strogo regulirano; Stroge kontrole emisija, otpada i izloženosti radnika. |
Manje regulatorno opterećenje; i dalje kontrolirano ali manje intenzivno. |
|
Operativni troškovi |
Niži troškovi kemikalija (kromna kiselina je jeftina); visoki neizravni troškovi zbog -sukladnosti. |
Veći troškovi kemikalija; niži ukupni operativni troškovi zbog-učinkovitosti i lakše usklađenosti. |
|
Preferirane upotrebe. |
-Još uvijek se koristi za industrijski tvrdi krom gdje to zahtijevaju zastarjele specifikacije. |
Sve se više koristi u dekorativnom kromu i aplikacijama opće namjene. |
|
Problemi s podudaranjem boja |
Nijedan; nepromjenjiva naslijeđena nijansa |
Prethodno problem, sada riješen zahvaljujući patentiranim aditivima, |
|
trend usvajanja |
koji se postupno ukidaju zbog-zdravstvenih i ekoloških problema |
Brza zamjena za šesterokutni krom u mnogim industrijama |
Razne vrste kromiranja
Kromiranje se može prilagoditi i za dekorativni izgled i za funkcionalnu izvedbu. U nastavku su opće kategorije:
1. Dekorativno kromiranje
Dekorativni krom, koji se naziva i svijetli krom, tanki je premaz prvenstveno namijenjen estetici i zaštiti od korozije, a ne značajnoj otpornosti na trošenje. Krhak je - 0,05 do 0,5 mikrona, otprilike 2-20 mikroinča. Tek toliko da dobije karakterističan plavkasto sjajni izgled.
Obično se nanosi u kupkama heksavalentnog kroma na nižim temperaturama (~40 stupnjeva C) kako bi se dobio sjajni završni sloj. Vrijeme nanošenja je kratko jer je premaz tanak, često samo 1-5 minuta nanošenja. Često se nalazi u opremi automobila, vodovodnim instalacijama i kućanskim aparatima/kućanskim potrepštinama.
2. Tvrdo kromiranje
Tvrdi krom, također poznat kao tehnički krom ili industrijski krom, obično debljine 0,005 do 0,020 inča ili čak i deblji, koristi se za pružanje funkcionalnih karakteristika kao što su otpornost na trošenje, smanjenje trenja i obnavljanje komponenti.
Glavna prednost tvrdog kroma je njegova izuzetno visoka tvrdoća (oko 65-70 HRC). Obično se koristi u šipkama hidrauličkih cilindara, klipovima i alatnim strojevima. Tvrdi krom može biti koristan na bilo kojoj komponenti koja klizi, rotira ili je podložna opetovanom kontaktu kako bi se spriječilo nagrizanje, nagrizanje ili trošenje.
Proces: Obično se izvodi u kupelji heksavalentnog kroma na ~50-60 stupnjeva C s većom gustoćom struje od dekorativnog nanošenja. Nanošenje premaza traje dugo, od nekoliko sati do cijele noći, kako bi se postigla željena debljina. Tvrdi krom nakon premazivanja nema zrcalni izgled. Obično je polusvijetla do mat siva.

3. Tanka gusta kromirana prevlaka
Tanki gusti krom (TDC) - je specijalizirani oblik tvrdog kromiranja kojeg karakteriziraju relativno tanke naslage (možda 2-8 µm). Tvrdoća je slična onoj običnog tvrdog kroma (~800 + HV), pružajući dobru zaštitu od korozije. Budući da mu nedostaju tipične mikropukotine, često pruža bolju zaštitu barijere po mikronu debljine od konvencionalnog tvrdog kroma.
Obično se koristi u preciznim alatima, zrakoplovnim komponentama, medicinskoj opremi i kalupima. Jedan primjer je Armoloyev patentirani proces - koji proizvodi tanki, gusti krom koji se koristi na kalupima i dijelovima strojeva za smanjenje trenja i trošenja.
Proces: TDC nanošenje se obično izvodi upotrebom kupki modificiranog heksavalentnog ili trovalentnog kroma pod strogom kontrolom temperature, gustoće struje i aditiva. Rezultat je satenski gladak, tanak premaz koji čvrsto prianja.
4. Bljeskavo-kromiranje
Flash chrome - je izuzetno tanak sloj, obično samo 1-5 mikrona. Prvenstveno je namijenjen za kozmetičke svrhe ili primjene gdje je potrebno vrlo malo kroma za zaštitu od tamnjenja. Nije dovoljno debeo da sam značajno smanji trošenje ili koroziju.
Proces: Brzo kromiranje može se postići u standardnoj kupki za heksavalentno nanošenje, ali s vrlo kratkim vremenima nanošenja, u rasponu od nekoliko sekundi do nekoliko minuta. Često se nalazi na maloj opremi, alatima i pričvrsnim elementima, ili kao završni bljesak na metaliziranim plastičnim dijelovima.

5. Satenska kromirana ploča
Saten krom - je ukrasni završni sloj s mat ili satin-mat završetkom umjesto uobičajenog zrcalnog završetka. Satenski krom nastaje mijenjanjem površinske teksture osnovnog metala prije nanošenja tankog sloja kroma. To se može postići pomoću:
- Supstrat od nikla s malim mikročesticama za raspršivanje svjetlosti.
- Površina mehanički četkana ili pjeskarena prije nanošenja kroma.
- Specijalni dodaci za kade koji mijenjaju teksturu kromiranog sloja.
Pruža zaštitu od korozije poput kroma, a istovremeno zadržava atraktivan izgled, a također je popularan za alate kod kojih je praktična završna obrada bez odsjaja, kao što su ključevi ili alati koji se kopčaju.
6. Crno kromiranje
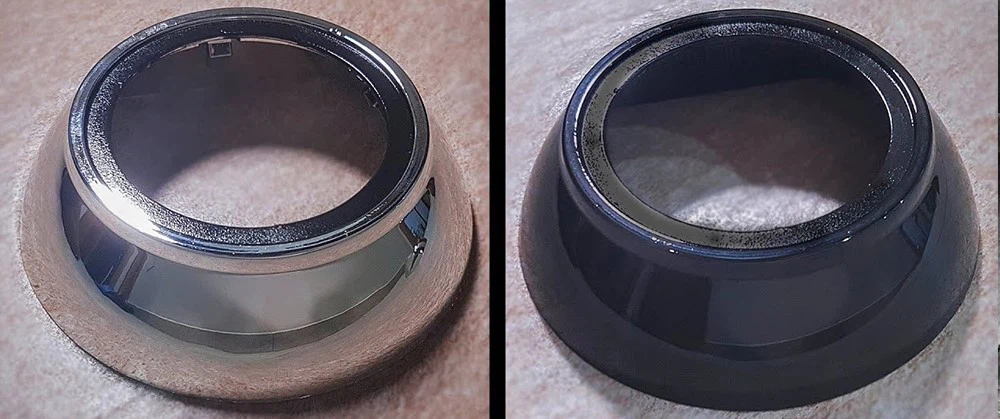
Za razliku od crne boje ili praškastog premaza, crni krom se nanosi galvaniziranjem, obično preko osnovnog sloja nikla. Crna boja se postiže modificiranjem kemije kupke za nanošenje dodatnih spojeva kao što su sumpor, selen ili vlasnički dodaci koji mijenjaju kristalnu strukturu nataloženog kroma. Rezultat je izdržljiv, crni metalik premaz koji je čvrsto spojen na podlogu.
Jedna od ključnih prednosti crnog kroma je njegova sposobnost upijanja svjetlosti i smanjenja odsjaja, što ga čini vrlo poželjnim za optičke instrumente, obrambenu opremu i luksuzne automobilske ukrase. U isto vrijeme, pruža umjerenu tvrdoću i otpornost na koroziju, posebno kada se nanese na dvoslojnu niklovanu bazu i gornji sloj.
Međutim, crni krom obično je tanji od tvrdog kroma i njegova izdržljivost nije prikladna za industrijske komponente koje rade u teškim okruženjima podložnim visokoj abraziji. Ujednačenost boje također može varirati ovisno o procesu i geometriji dijela, stoga je neophodna stroga kontrola procesa.

7. Kromiranje s mikropukotinama
Tipično, kromirana oplata je inherentno osjetljiva na pucanje nakon hlađenja zbog unutarnjih naprezanja. Microcrack krom namjerno povećava broj tih pukotina tako što svaku pukotinu čini vrlo malom i blizu jedna drugoj.
Хром с микротрещинами полезен для износа и смазки. Плотная сеть трещин может задерживать смазочные материалы, что отлично подходит для гидравлических цилиндров, поршневых штоков и компонентов двигателя, которые нуждаются в постоянной смазке. Он также используется в высококачественном декоративном хроме для автомобильной промышленности, где микротрещины хрома (>1000 pukotina po inču) na slojevima nikla je standard za pružanje vrhunskih antikorozivnih svojstava.
8. Mikroporozno kromiranje
Mikroporozni krom odnosi se na krom s mikropukotinama, ali umjesto pukotina, sloj kroma sadrži veliku gustoću mikronskih rupica na površini.
To se obično postiže taloženjem sloja nikla koji sadrži fine čestice, stvarajući površinu nikla s tisućama sitnih pora ili kvržica. Kada se krom nanese na vrh, krom će imati odgovarajuće mikroskopske pore ili razlike u strukturi zrna na tim područjima.
Primarna prednost je otpornost na koroziju, prvenstveno u motorima visokih performansi i automobilskim dijelovima, zrakoplovnim komponentama i bilo kojoj primjeni gdje je maksimalan vijek trajanja od korozije kritičan.
9. Kompozitno kromiranje
Kompozitno kromiranje, također poznato kao kromiranje ojačano česticama, napredna je tehnologija plastificiranja u kojoj se krute čestice poput keramike, karbida ili polimera zajedno talože na kromiranu matricu tijekom procesa metaliziranja. Rezultat je kompozitni premaz koji kombinira površinsku tvrdoću i otpornost na koroziju kroma s poboljšanim svojstvima trošenja, trenja ili podmazivanja ugrađenih čestica.
Ovo se uzima u obzir kada obični tvrdi krom nije dovoljan. Jedna od značajnih primjena - klipnih prstenova dizel motora je za velike motore. Osim toga, zrakoplovne komponente, hidraulički dijelovi ili kalupi koji su podložni velikom trošenju mogu imati koristi.

Prednosti kromiranja,
1. Produženi vijek trajanja komponente
Kromiranje, koje dodaje sloj tvrdog, inertnog metala, štiti osnovni materijal od trošenja i korozije.
2. Izvrsna tvrdoća i otpornost na trošenje
Napon kroma je oko 800-1000 HV i može značajno povećati površinsku tvrdoću dijela.
3. Zaštita od korozije
Krom, prvenstveno u odnosu na nikal, pruža izvrsnu otpornost na vlagu, mnoge kemikalije i oksidaciju.
4. Estetska privlačnost
Svijetli, zrcalni izgled kroma je prekrasan. Daje proizvodima izvanredan poliran, visoko reflektirajući izgled.
5. Otpornost na toplinu
Tvrdi krom održava svoju tvrdoću i otporan je na oksidaciju čak i pri visokim temperaturama, što ga čini idealnim za toplinski intenzivne primjene kao što su dijelovi motora i cijevi vatrenog oružja.
6. Lako se čisti
Glatka, neporozna kromirana površina otporna je na mrlje i bakterije, što ju čini lakom za čišćenje i idealnom za korištenje u kupaonicama i medicinskim instrumentima.
7. Nisko trenje
Tvrdi krom ima prirodno nizak koeficijent trenja, često oko 0,1–0,2 kada je podmazan, što je niže od mnogih metala.
8. Pogodnost održavanja (za tvrdi krom)
Istrošeni industrijski dijelovi mogu se zamijeniti tvrdim kromom kako bi se vratile dimenzije, što je često jeftinije od izrade novih dijelova.

Nedostaci kromiranja
Kromiranje također ima niz nedostataka koji se moraju uzeti u obzir:
1. Pitanja okoliša i zdravlja
Jedan od najznačajnijih nedostataka kromiranja je toksičnost heksavalentnog kroma (cr⁶⁺). Pravilno odvođenje dima, sigurnosna obuka radnika i sustavi za zbrinjavanje kemijskog otpada ključni su za usklađenost.
2. Visoki operativni troškovi
Postupak kromiranja nije prikladan za svaku primjenu. Proizvodnja opasnih kemikalija zahtijeva pomoćnu opremu, što povećava operativne troškove. Osim toga, linije za kromiranje često zahtijevaju značajna ulaganja u opremu.
3. Krhkost i opasnost od pucanja
Tvrdi krom, posebno kada se nanosi u debljim slojevima, može biti krt. To povećava rizik od mikropukotina ili ljuštenja zbog mehaničkog naprezanja ili toplinskog ciklusa. Rješavanje ovog problema često zahtijeva naknadno brušenje i kontrolu debljine sloja, što povećava vrijeme i troškove proizvodnje.
4. Poteškoće sa složenom geometrijom
Kromiranje je inherentno vidno-linijski proces, tako da je postizanje ujednačene debljine na dijelovima složenog oblika kao što su unutarnje rupe ili duboka udubljenja izazovno.

Koji se materijali mogu koristiti za kromiranje?
Kromiranje se može primijeniti na različite osnovne materijale, ali nisu svi materijali tako jednostavni kao kromiranje. Uobičajeni razlozi uključuju:
1. Čelik i lijevano željezo
Ovo je najčešći premazani materijal. Blagi čelik, ugljični čelik, legirani čelik, lijevano željezo, itd. Može se kromirati - odmašćivanjem, nagrizanjem kiselinom, eventualno elektro-čišćenjem, zatim pozlaćivanjem.
2. Nehrđajući čelik
Može biti kromiran, iako sloj pasivnog oksida od nehrđajućeg čelika otežava prianjanje. Često se na drvo prvo nanosi poseban tretman niklom kako bi se osiguralo da krom prianja.
3. Bakar i bakrene legure
Ploče od legure bakra vrlo su jednostavne za korištenje jer su dobri vodiči. Kada se nanosi izravno na bakar/mjed, ponekad se prvo koriste strugotine od bakrenog cijanida za prianjanje, zatim nikal, pa krom.
4. Legure cinka
Cink se može kromirati, ali površina mora biti u dobrom stanju. Za brtvljenje i premazivanje cinka obično se primjenjuje bakreni štrcalj, a zatim deblja bakrena ploča, nikal i krom.

5. Aluminij i aluminijske legure
Aluminij se ne može izravno galvanizirati jer odmah stvara oksidni sloj. Obično se dio podvrgava procesu pocinčavanja, zatim se nanosi tanak sloj bakra ili nikla bez elektroda i može započeti normalno nanošenje galvanizacije.
6. Plastika
Plastika sama po sebi nije vodljiva, ali se može urezati kako bi se površina ohrapavila, a zatim kemijski premazati tankim slojem nikla ili bakra koji se ne mogu elektrolizirati kako bi postala vodljiva.
7. Ostali metali
Nikal i legure nikla mogu biti kromirane. Mogući su titan i magnezij, ali ih je teško pločati zbog -tvrdih oksida.

Kako odabrati metodu kromiranja?
Odabir pravog postupka kromiranja ovisi o sljedećem:
1. Za izgled
Dekorativna kromirana oplata idealna je kada je cilj poboljšati vizualnu privlačnost uz pružanje osnovne otpornosti na koroziju. Svijetli krom preko nikla stvara završetak poput zrcala, dok satin ili crni krom stvaraju mekši ili prepoznatljiviji izgled. Ovi tanki premazi čuvaju fine detalje i često se koriste na ukrasima, amblemima i drugim vidljivim komponentama.
2. Za otpornost na habanje
Tvrdo kromiranje je poželjno za dijelove koji su podložni velikom trenju ili zahtijevaju obnovu površine. Tanak, gust krom osigurava visoku preciznost i površinu bez pukotina. Standardni tvrdi krom pruža maksimalan radni vijek i može se naknadno obrađivati. Tvrdi krom s mikropukotinama ili mikroporoznostima prikladan je za primjene gdje je važno zadržavanje ulja ili produženi vijek trajanja.
3. Ovisno o osnovnom materijalu
Na plastične dijelove može se nanijeti samo tanki ukrasni krom, obično preko slojeva bakra i nikla. Legure aluminija i cinka često zahtijevaju posebne temeljne premaze kao što su cinkatni ili bakreni udar. Nehrđajući čelik može biti presvučen tvrdim kromom, ali zahtijeva niklanje kako bi se osiguralo prianjanje.

4. Razmatranje čimbenika okoliša
Trovalentni krom je sigurniji za dekorativne svrhe jer proizvodi manje opasnih emisija. U situacijama sa strogim propisima, alternative bez kroma kao što su HVOF ili presvlake nikla bez elektrode mogu biti prikladnije.
5. Ovisno o debljini i zahtjevima tolerancije
Ako se dijelovi ne mogu premazati debljinom većom od nekoliko mikrona, treba koristiti flash-krom ili tanki gusti krom. Za dijelove koji zahtijevaju značajno nakupljanje materijala, kao što je popravak istrošenih komponenti, standardni tvrdi krom je jedna od rijetkih metoda presvlačenja koja može proizvesti debele, dugotrajne slojeve.
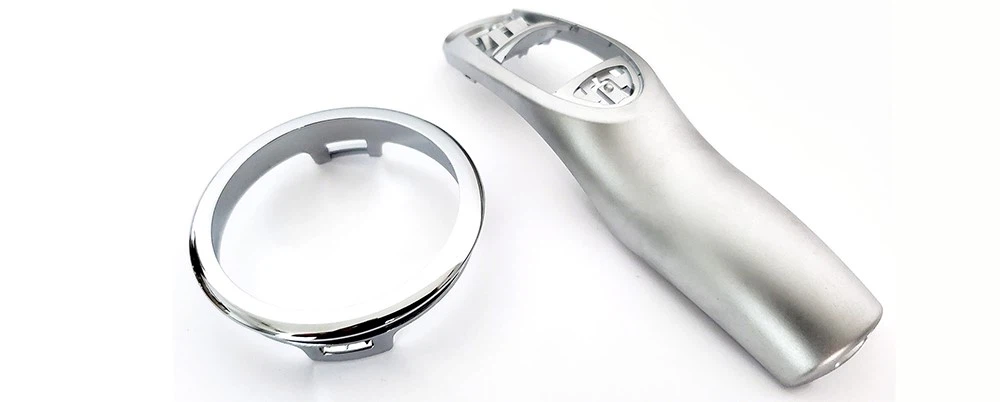
Područja primjene kromiranja
U automobilskom sektoru pruža živopisnu, visokokvalitetnu završnu obradu obloga, rešetki i naplataka kotača, dok tvrdi krom povećava otpornost na habanje dijelova motora, klipnjača i osovina. U primjenama u proizvodnji i teškim strojevima, štiti alate, kalupe, hidraulične cilindre i valjke od abrazije i korozije, pružajući dug radni vijek i stabilnost dimenzija.
Primjene u zrakoplovstvu uključuju premaze na stajnom trapu, aktuatorima i hidrauličkim vezama kako bi izdržali ekstremna opterećenja i uvjete okoline. Dekorativni krom također dolazi standardno na vodovodnim instalacijama kao što su slavine i tuševi, dajući im reflektirajući završni sloj otporan na koroziju. U isto vrijeme, pomaže u stvaranju glatkih, složenih površina koje se mogu sterilizirati za specifične kirurške instrumente i uređaje u medicinskom polju.

Koja je oprema potrebna za kromiranje?
Od malih stolnih jedinica do velikih industrijskih linija za premazivanje -, osnovne potrebe za opremom - su iste:
1. Premaz spremnika
Kromiranje se vrši u spremnicima otpornim na kiselinu, obično izrađenim od olovom obložene plastike ili čelika. Za tvrdi krom, spremnici su često okomiti, cilindrični ili pravokutni. Horizontalni ili dugački spremnici s otvorenim vrhom koriste se za oblaganje zavojnica i velikih dijelova.
2. Napajanje (ispravljač)
Potreban je istosmjerni ispravljač za pretvaranje izmjenične struje u struju niskog napona, visoke struje za nanošenje premaza. Sposoban za isporuku konstantne struje bez valovitosti i često ima podesivu snagu za preciznu kontrolu gustoće struje.
3. Police i oprema
Dijelovi se montiraju na vodljive stalke ili naprave koje služe kao nosivi i vodljivi elementi. Obično izrađeni od bakra ili mesinga, ti su stupovi obloženi izolacijskim materijalima kao što je plastisol, izlažući samo kontaktne točke kako bi se osigurala električna vodljivost.

4. Anode
Anode su obješene u spremniku i spojene na pozitivni izlaz ispravljača. U heksavalentnom kromiranju, anode su obično ploče ili šipke od netopljive legure olova koje jednostavno provode elektricitet i traju dugo. Trovalentne kupke ponekad koriste anode od grafita ili titana s prevlakom od mješovitog metalnog oksida jer olovo može kontaminirati te kupke.
5. Oprema za prethodnu obradu
Prije nanošenja kroma, dijelovi obično prolaze kroz liniju za prethodnu obradu s nekoliko spremnika. To uključuje odmašćivanje namakanjem (grijano), elektročišćenje (alkalna otopina sa strujom), aktivaciju kiselinom i više spremnika za pranje. Dekorativno kromiranje zahtijeva dodatne bakrene i nikalne temeljne spremnike, svaki sa svojim vlastitim anodnim materijalom i sustavom za ravnanje.
6. Ispušna ventilacija i kontrola dima
Prekrivanje šestovalentnim kromom proizvodi otrovnu maglicu kromne kiseline; Spremnici za premazivanje opremljeni su ispušnim napama koje ispuštaju pare u sustave za čišćenje, često koristeći eliminatore magle na bazi vode. Moderni sustavi mogu dodati kemikalije protiv magljenja ili plutajuće plastične kuglice kako bi se smanjilo stvaranje aerosola na izvoru.

Kako ukloniti kromiranu oplatu
Postoji nekoliko metoda za uklanjanje kromirane prevlake, uobičajeni pristupi uključuju mehaničko skidanje, kemijsko skidanje i obrnuto skidanje.
1. Mehaničko uklanjanje
Mehaničko uklanjanje ima prednost jer ne koristi opasne kemikalije. Međutim, to može oduzimati puno vremena i potencijalno promijeniti dimenzije dijelova ili završnu obradu površine. Metode kao što su:
- Abrazivna obrada
Pjeskarenje ili pjeskarenje može učinkovito ukloniti krom nagrizajući ga. Ovo je dobro za nanošenje debelog, tvrdog kroma na izdržljive površine i na dijelove koji se kasnije mogu polirati.

- Mljevenje
Chrome je tvrd i zahtijeva silu; koriste se abrazivi od silicijevog karbida ili aluminijevog oksida. Ravni dijelovi se mogu brusiti brusnim papirom ili tračnom brusilicom. Za nanošenje ukrasnog kroma na predmete, trgovine često poliraju slojeve kroma i nikla u pripremi za ponovno nanošenje.
- Ultrazvučno čišćenje
Ultrazvučni čistač koristi visokofrekventne zvučne valove u tekućini za stvaranje kavitacije, koja uklanja premaze s osjetljivih dijelova.

2. Kemijsko skidanje
Kemijske metode obično se koriste samo za metalne podloge; otapaju sloj kroma pomoću reagensa:
- Skidanje kiseline (klorovodična kiselina)
Uronite kromirani komad u kupku od ~30-40% HCl. Kiselina će reagirati sa slojem kroma stvarajući topljivi krom klorid i učinkovito ga ukloniti. Skidanje HCl dobro funkcionira na ukrasnom kromu i nema mnogo utjecaja na niklanu ili bakrenu prevlaku.
- Alkalno uklanjanje (natrijev hidroksid)
Jake baze kao što je natrijev hidroksid (NaOH) također mogu ukloniti krom. Ali često se koristi za uklanjanje kroma iz čelika. Ima tendenciju da djeluje sporije od kiseline i ima manji rizik od vodikove krtosti od kiseline.

3. Obrnuta galvanizacija
Obrnuto galvaniziranje, ili elektrolitičko skidanje, koristi električnu struju za otapanje kroma na dijelu obrnutim procesom galvanizacije.
Tipična instalacija koristi kupelj kromne kiseline/sumporne kiseline, ali dio koji se uklanja sada je spojen kao anoda. Drugi elektrolit koji se koristi za obrnuto pozlaćivanje je natrijev hidroksid (kaustična soda) s malom količinom oksidirajućeg sredstva.
Prednost obrnute galvanizacije je u tome što omogućuje ravnomjerno taloženje složenih oblika i može se kontrolirati. Međutim, koristi iste štetne kemikalije kao i obloga, pa su potrebni OZO i ventilacija.
Kako popraviti kromiranje
Moguće je ponovno kromirati proizvod koji je prethodno bio kromiran, opći postupak je sljedeći:
1. Uklonite stari krom
Postojeći sloj kroma prvo se mora ukloniti pomoću kemijske ili elektrokemijske trake kako bi se izbjegao gubitak dimenzija. Ako je komad imao više slojeva (krom preko nikla preko bakra), obično će se barem krom ukloniti.
2. Popravak običnih metala
Ako je osnovni metal oštećen, slijedi popravak. Za ukrasni element, sva udubljenja u podnožju bit će brušena, ispunjena itd. Ako se industrijski dio istroši zbog-niže veličine, to može biti uzrokovano zavarivanjem ili novom debljinom premaza.
3. Priprema površine
Osnovni dio je pripremljen kao nov, očišćen, poliran i aktiviran - sav preostali premaz tretira se kao osnovni metal.
4. Postupak ponovnog premazivanja
Dio prolazi kroz faze presvlačenja, možda kiselog bakra i nikla, zatim kromiranja za ukrasne značajke ili direktno tvrdog kromiranja za industrijske dijelove. U biti, to je isto kao i nanošenje premaza na novi dio.
5. Završetak
Nakon premazivanja, dio se može polirati u dekorativne svrhe ili strojno obrađivati u funkcionalne svrhe kako bi se postigla željena završna obrada i dimenzije.

Uobičajeni nedostaci u kromiranju
Iako pruža izvrsna površinska svojstva, kromiranje može dovesti do niza nedostataka ako je loše izvedeno ili izloženo neprikladnim uvjetima.
1. Piling
Jedan od najčešćih nedostataka kod - oplata je kada sloj kroma ne prianja dobro na osnovni metal, što dovodi do stvaranja mjehurića i ljuštenja kroma. Glavni uzroci su neadekvatno čišćenje površine, loša aktivacija ili nedostatak zaštitnog sloja.
Kako to popraviti? Osigurajte temeljito odmašćivanje, aktivaciju kiselinom i pravilnu primjenu zaštitnog premaza na složene materijale -čelike visoke čvrstoće nakon pečenja radi uklanjanja vodika. Uključite struju postupno kako biste izbjegli površinsku polarizaciju.

2. Neravnomjerno prekrivanje
Poznato je da heksavalentni krom ima nisku sposobnost raspadanja, što rezultira nejednakom debljinom. To znači da vrlo malo kroma može ostati na unutarnjim uglovima, dubokim udubljenjima ili rupama, dok će se na rubovima i grebenima stvoriti jake nakupine.
Rješenja uključuju korištenje pomoćnih anoda ili dulje vrijeme nanošenja na manje struje kako bi se dosegla područja niske gustoće struje.
3. Ulceracije
Ulceracije se pojavljuju kao male rupice, krateri ili sićušne tamne mrlje na pokrivenoj površini. To može biti uzrokovano prljavštinom, masnoćom ili mjehurićima plina (uglavnom vodika) koji sprječavaju taloženje na određenim područjima. Onečišćenje kupke ili visoka površinska napetost također doprinose tome.
Kako biste izbjegli stvaranje rupa, temeljito očistite i pravilno promiješajte kako biste uklonili mjehuriće, koristite sredstva za vlaženje u sigurnim količinama i filtrirajte otopinu kako biste uklonili krutine.

4. Izgaranje
Izgaranje se odnosi na pretjeranu gustoću struje ili nisku temperaturu kupke koja uzrokuje nekontrolirano taloženje i razvijanje plina. Plin može prodrijeti u sediment i pocrniti ga oksidima. To se često događa na oštrim rubovima ili kutovima gdje je struja koncentrirana.
Kako to popraviti: Smanjite gustoću struje ili povećajte temperaturu kupke. Upotrijebite rubnu zaštitu ili promijenite geometriju dijela kako biste smanjili koncentraciju struje u kutovima. Jako spaljene dijelove potrebno je ukloniti i zamijeniti novima.

5. Hrapavost/Zrnate naslage
Kromirana površina izgleda hrapavo ili neravnomjerno, ponekad s mliječnom ili mat teksturom. To je obično uzrokovano onečišćenjem u kupelji za nanošenje galvanizacije, poput prašine, čestica ili nusproizvoda korozije. Osim toga, uključivanje struje prije postizanja gustoće struje potpunog djelomičnog uranjanja može dovesti do stvaranja dendritičnih formacija poput stabla.
Kako to popraviti? Provjerite je li kupka ispravno filtrirana i održavana, pratite razine sulfata i nadzirite koroziju anode. Primijenite struju tek nakon što je dio potpuno uronjen u vodu. Razmotrite korištenje pomoćnih anoda ili smanjenje gustoće struje u područjima visoke struje kako biste izbjegli veliko lijepljenje.
6.Pucketanje
Zašto se to događa: Tvrdi krom prirodno stvara mikropukotine, ali prekomjerno unutarnje naprezanje ili predebeo premaz uzrokovat će makropukotine i ugroziti zaštitu od korozije.
Rješenja uključuju nanošenje više slojeva oplate s koracima pražnjenja, prilagodbu kemije kupke (npr. omjer katalizatora) za smanjenje stresa ili korištenje pulsne oplate za smanjenje stresa.

7.Promjena boje
Umjesto toga, krom, koji bi trebao biti svijetao i plavkasto-srebrni, izgleda žućkasto, zelenkasto ili smeđe. To može biti rezultat loše kvalitete temeljnih slojeva nikla, jer je dekorativni krom izuzetno tanak i reflektira sloj ispod. Pregrijavanje tijekom uporabe također može uzrokovati plavu ili žutu promjenu boje zbog oksidacije.
Kako to popraviti? Uvjerite se da je temeljni premaz za nikl pravilno sjajan i visoko poliran prije nanošenja galvanizacije. Izbjegavajte pregrijavanje dijelova tijekom upotrebe ili naknadne obrade.
8. Ispiranje kroma ili zelene mrlje
Ako dijelovi nisu pravilno isprani nakon premazivanja, zaostala kromna kiselina može iscuriti i uzrokovati mrlje ili jetkanje. Zelene mrlje ili znakovi korozije koji se pojavljuju satima ili danima nakon nanošenja premaza, često oko rupa ili udubljenja.
Kako to popraviti: Poboljšajte svoje postupke pranja i uključite neutralizirajuće potapanje nakon premazivanja kako biste uklonili ostatke kromne kiseline. Obratite posebnu pozornost na duboke rupe ili složene geometrije u kojima je pohranjena otopina.
9. Nikal koji strši oko rubova
Dekorativni krom nanesen u tankim slojevima gotovo je proziran. Pretpostavimo da je premaz pretanak ili neravnomjerno raspoređen. U tom slučaju, sloj nikla ispod može se vidjeti kroz žućkaste ili tople rubove, posebno na oštrim rubovima ili teškim površinama.
Kako to popraviti: Osigurajte odgovarajuću debljinu oplate i upotrijebite optimizirane zaporne ili pomoćne anode za poboljšanje kromirane prevlake, posebno u područjima rubova i udubljenja. Tijekom kvalifikacije procesa uvijek provjerite ujednačenost.

Kako slikati preko kromiranog premaza
Moguće je nanijeti boju preko kromirane; Sljedeći koraci pomoći će vam da postignete dugotrajnu završnicu.
1. Temeljito očistite površinu
Započnite s uklanjanjem sve prljavštine, ulja i masti s kromirane površine. Nakon čišćenja temeljito osušite površinu krpom koja ne ostavlja dlačice.
2. Izbrusite krom
Zrcalna završna obrada kroma sprječava pravilno prianjanje. Koristite brusni papir granulacije 220 do 320 kako biste ravnomjerno izbrusili cijelu površinu, ohrapavivši je tako da temeljni premaz učinkovito prianja.
3. Nanesite samojetkajući primer
Standardni temeljni premaz ne prianja dobro na krom. Umjesto toga, koristite samojetkajući primer koji sadrži kisele spojeve koji se kemijski vežu za metal.
4. Koristite temeljni premaz za teške uvjete rada (opcionalno)
Ako površina ima nesavršenosti ili zahtijeva dodatno izravnavanje, nanesite visokokvalitetni temeljni premaz preko sloja za nagrizanje. Nakon što se osuši, lagano izbrusite površinu papirom granulacije 400-600 kako biste stvorili glatku podlogu za boju.
5. Nanesite boju koristeći završnu obradu kompatibilnu s metalom
Odaberite boju za metalne površine, kao što je akrilni emajl, uretanska ili automobilska boja. Nanesite nekoliko tankih slojeva umjesto jednog debelog sloja, dopuštajući odgovarajuće vrijeme sušenja između slojeva.
6. Nanesite zaštitni prozirni premaz (preporučeno)
Završite prozirnim gornjim slojem kako biste povećali trajnost i spriječili pucanje ili blijeđenje. Prozirni uretanski ili akrilni premazi pružaju vrhunsku UV i kemijsku otpornost, posebno za vanjske dijelove ili dijelove otporne na habanje.

Je li kromiranje skupo?
Cijena kromiranja može uvelike varirati ovisno o nekoliko čimbenika; Ne postoji jedinstvena cijena:
1. Vrsta kromiranja
Dekorativno kromiranje općenito je jeftinije jer koristi tanje slojeve i nanosi se preko baze od nikla. Tvrdo kromiranje je skuplje zbog -debljih presvlaka i precizne kontrole.
2. Veličina i geometrija dijela
Veći ili složeniji dijelovi zahtijevaju dodatnu pripremu i duže vrijeme premazivanja. Duboki utori, navoji ili udubljenja također povećavaju troškove.
3. Zahtjevi za pripremu površine
Dijelovi s hrđom, starim kromom ili oštećenjima moraju se ukloniti i očistiti prije premazivanja. Pjeskarenje ili poliranje povećava vrijeme rada i troškove.
4. Materijal za podlogu
Neki metali, kao što je aluminij, zahtijevaju posebnu prethodnu obradu ili slojeve nikla prije nanošenja kroma, što povećava cijenu.
5. Debljina sloja kroma
Deblji premazi (kao što je složeni krom) zahtijevaju više vremena i materijala, što rezultira većim jediničnim troškom.
6. Veličina serije
Obloga velike količine smanjuje trošak svakog dijela kroz učinkovitost ugradnje i ekonomiju razmjera.

Koje su kemijske komponente uključene u kromiranje?
Otopine za kromiranje obično sadrže spojeve kroma i pomoćne kemikalije koje omogućuju primjenu galvanizacije. Glavna aktivna komponenta je kromna kiselina (CRO₃), koja osigurava taloženje iona kroma na podlozi.
Prilikom nanošenja heksavalentnog kroma, kupka sadrži kromnu kiselinu s malom količinom sumporne kiseline kao katalizatora za poboljšanje učinkovitosti nanošenja. U trovalentnom kromiranju, izvor kroma je krom sulfat ili krom klorid, u kombinaciji s kompleksnim agensima i puferskim kemikalijama za stabilizaciju kupke i kontrolu pH. Dodatni aditivi kao što su sredstva za vlaženje, posvjetljivači ili sredstva za čišćenje zrna mogu se uključiti kako bi se poboljšao izgled premaza, tvrdoća ili prianjanje.

Industrijski standardi za kromiranje
Procesi kromiranja moraju zadovoljiti stroge industrijske standarde kako bi se osigurala kvaliteta, sigurnost i produktivnost. Ključni standardi uključuju:
- ASTM B177/B177M – Vodič za tehnologiju kromirane galvanizacije
- ASTM B650 – Specifikacije za elektrotaložene kromne prevlake na vanjskim automobilskim dijelovima
- AMS 2460 – Specifikacije zrakoplovnih materijala za tvrdo kromiranje
- ISO 1456:2009 – Metalne prevlake, galvanizacija nikla, kroma i bakra za dekorativne svrhe
- Sukladno REACH/RoHS – ekološki standardi koji ograničavaju upotrebu opasnih tvari kao što je šestovalentni krom u Europi
Alternative kromiranju
Ispod su neke uobičajene alternative kromiranju, zajedno s njihovim ključnim prednostima i razmatranjima.
1. Niklanje bez elektrode
Niklanje bez elektrode omogućuje vam nanošenje premaza od legure nikla i fosfora na površinu bez upotrebe vanjske električne struje. Umjesto toga, taloženje se događa kao rezultat kemijske reakcije u kadi za nanošenje galvanizacije.
Prednosti: Ujednačena debljina čak i sa složenim geometrijama, izvrsna otpornost na habanje i koroziju, dobra tvrdoća i manji rizik za okoliš od šestovalentnog kroma.
2. Premaz cinka
Galvanizacija cinkom nanosi tanak sloj cinka na čelične ili željezne dijelove kako bi ih zaštitila od korozije. Cink djeluje kao žrtvovani premaz koji korodira prije nego čelik ispod njega.
Prednosti: Ekonomičan, široko dostupan i jednostavan za primjenu uz naknadne tretmane kao što je pasivizacija za poboljšanje zaštite od korozije.

3. Premazivanje prahom
Premazivanje prahom koristi elektrostatički nabijen suhi prah koji se raspršuje na dio i stvrdnjava toplinom kako bi se formirao izdržljivi zaštitni sloj.
Prednosti: Ekološki prihvatljiv (bez VOC-a), dostupan u raznim bojama i teksturama, izvrsna otpornost na vremenske uvjete i udarce.
4. Anodiziranje
Anodizacija - je elektrokemijski proces koji podebljava sloj prirodnog oksida aluminija, povećavajući njegovu izdržljivost i otpornost na koroziju i habanje.
Prednosti: Lagana zaštita, može se bojati u raznim bojama i odlično prianja na boje i ljepila.
5. PVD (fizičko nanošenje pare) premazi
PVD{0}}premazi kao što su titanijev nitrid (TiN) ili krom nitrid (CrN) nanose se u vakuumskoj komori pomoću isparenih materijala za premazivanje.
Prednosti: Izuzetno izdržljiv, otporan na habanje, ekološki prihvatljiv u usporedbi s galvanizacijom, dostupan u metalik bojama poput zlatne, crne ili srebrne.

Zaključak
Kromiranje ostaje pouzdana metoda završne obrade za postizanje ravnoteže estetike, tvrdoće i otpornosti na koroziju. Iako Redexpart ne nudi kromiranje kao samostalnu uslugu, pružamo je kao dio procesa proizvodnje metalnih dijelova po narudžbi, osiguravajući da su vaše komponente isporučene točno i s odgovarajućim zaštitnim premazom.
Pitanja i odgovori
P1: Koliko je debela kromirana oplata?
Debljina dekorativnog kroma je obično 2-20 mikrona (0,002-0,02 mm). Tvrdo kromiranje, koje se koristi za industrijsko trošenje i zaštitu od korozije, kreće se od 50 do 250 mikrona (0,05 do 0,25 mm). U teškim radnim uvjetima može premašiti 250 mikrona.
P2: Koliko dugo obično traje kromiranje?
Nanošenje dekorativnog kromiranja obično traje od 30 minuta do 1 sata jer se nanosi u tankom sjajnom sloju. Nanošenje tvrdog kromiranja može potrajati nekoliko sati, posebno za debele industrijske presvlake.
Pitanje 3: Koliko dugo traje kromiranje?
Pravilno nanesena kromirana prevlaka može trajati od 3 do 20+ godina, ovisno o vrsti prevlake, izloženosti okoliša, debljini i održavanju. Evo što utječe na njegov vijek trajanja:
Dekorativna kromirana prevlaka (koristi se na potrošačkim proizvodima): često traje 3-7 godina prije nego što se pokažu znakovi udubljenja, potamnjenja ili korozije, osobito kada je izložen vremenskim uvjetima ili lošoj njezi.
Tvrdo kromiranje (koristi se u industriji): može trajati 10-20 godina ili više, posebno na pokretnim komponentama kao što su hidraulične šipke ili matrice, zbog vrhunske otpornosti na habanje i koroziju.
P4: Hrđa li kromirana oplata?
Kromiranje samo po sebi ne hrđa jer je krom prirodno otporan na koroziju. Međutim, ako je sloj premaza oštećen zbog ogrebotina, pukotina ili habanja, vlaga i zrak mogu prodrijeti do metala koji se nalazi ispod, što može korodirati.
P5: Je li kromiranje vodljivo?
Da, kromiranje je električki vodljivo, ali je vodljivost nešto niža od vodljivosti osnovnog metala, osobito ako je sloj tanak ili oksidiran. Električni kontakti ili sustavi uzemljenja općenito ne koriste krom osim ako nije posebno dizajniran jer može povećati otpornost ili trošenje tijekom vremena.